Générateur d’aile volante imprimable en 3D
Conçue autour des pièces que tout le monde a déjà : un moteur 2212 en propulsion, un contrôleur 30 A, une LiPo 4S 1500 mAh (ou 3S 2200), deux servos MG90S et un petit récepteur. L’aile utilise un profil autostable de la classe MH45, avec flèche, effilement et vrillage. Des winglets en bout d’aile assurent la stabilité en lacet. Les panneaux en LW-PLA sont des peaux creuses renforcées par un treillis croisé modélisé dans la CAO, sur un longeron carbone et une clé d’aile. Chaque composant est placé dans le modèle : la batterie dans une nacelle sous une trappe qui se clipse ; chaque servo vissé dans un cadre en PETG qui se visse dans un logement sous l’aile, avec un passage de câbles vers le récepteur ; le moteur sur un cône arrière qui se retire pour qu’un tournevis atteigne ses vis ; le contrôleur dans un creux sous l’aile où l’air le refroidit. Chaque pièce est pesée à partir de son volume et de son matériau réels, avec chaque composant, et la vérification confirme que la batterie peut glisser jusqu’au point de centrage. Chaque pièce est imprimée dans le matériau qu’exige son rôle : LW-PLA là où le poids compte ; PETG pour le cône arrière qui porte le moteur et le contrôleur chauds, la trappe clipsée et les cadres de servo ; PLA pour les fins winglets et TPU pour les charnières souples. Appuyez sur « Utiliser » pour voir les élevons bouger en tangage et en roulis ; l’assemblage se joue dans l’ordre réel de montage.
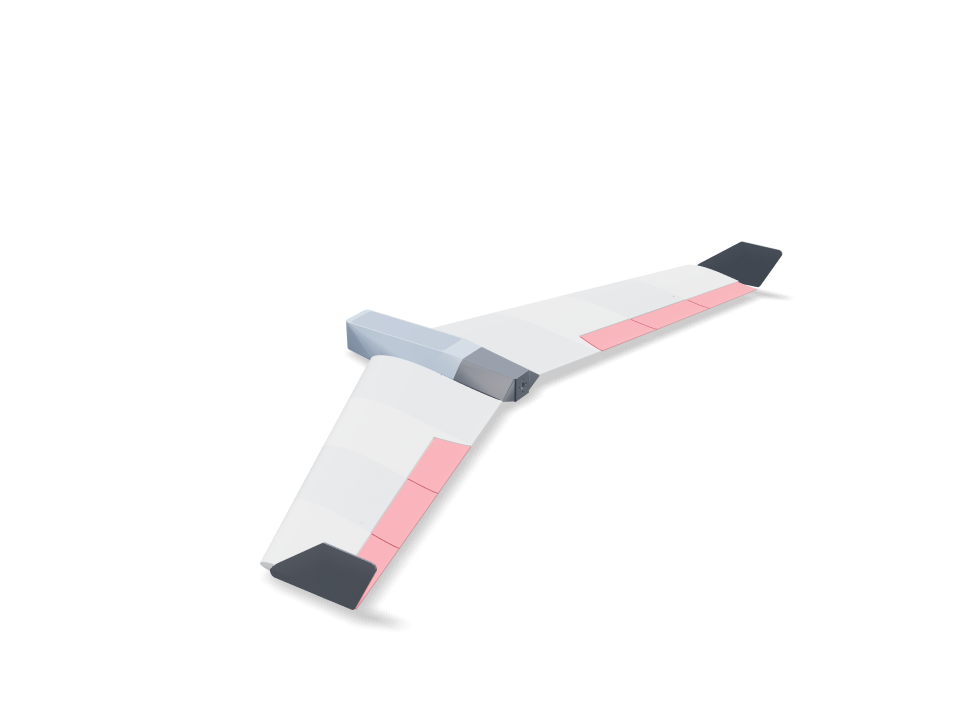
Ask for the sizes you want to tweak, e.g. “make the width adjustable”.
Caractéristiques à la taille par défaut
Mesuré sur la génération réelle, sur une Bambu Lab A1 en PLA. Chaque chiffre se met à jour en direct quand vous bougez un curseur plus haut.
- Encombrement
- 436 × 994 × 86 mm
- Pièces
- 36
- Filament
- 427 g
- Temps d’impression
- 21 h 50 min
- Plateaux
- 3
- Supports
- Certaines pièces
Vérifications d’ingénierie
Les noms des vérifications et des paramètres viennent du moteur de CAO et sont affichés en anglais.
- Modeled lattice in panel 1 R13342.5 mm3 of internal CAD material; not slicer infill or a strength qualification
- Modeled lattice in panel 2 R11146.3 mm3 of internal CAD material; not slicer infill or a strength qualification
- Modeled lattice in elevon 2 RInterior webs remain after the control-surface crop; physical stiffness is unverified
- Modeled lattice in panel 3 R9231.5 mm3 of internal CAD material; not slicer infill or a strength qualification
- Modeled lattice in elevon 3 RInterior webs remain after the control-surface crop; physical stiffness is unverified
- Modeled lattice in panel 4 R6908.2 mm3 of internal CAD material; not slicer infill or a strength qualification
- Modeled lattice in elevon 4 RInterior webs remain after the control-surface crop; physical stiffness is unverified
- Modeled lattice in panel 1 L13342.5 mm3 of internal CAD material; not slicer infill or a strength qualification
- Modeled lattice in panel 2 L11146.3 mm3 of internal CAD material; not slicer infill or a strength qualification
- Modeled lattice in elevon 2 LInterior webs remain after the control-surface crop; physical stiffness is unverified
- Modeled lattice in panel 3 L9231.5 mm3 of internal CAD material; not slicer infill or a strength qualification
- Modeled lattice in elevon 3 LInterior webs remain after the control-surface crop; physical stiffness is unverified
- Modeled lattice in panel 4 L6908.2 mm3 of internal CAD material; not slicer infill or a strength qualification
- Modeled lattice in elevon 4 LInterior webs remain after the control-surface crop; physical stiffness is unverified
- Battery trims the balance pointbalance at 18% MAC = 128 mm behind the root LE (static margin ~7% to a ~25% MAC neutral point); the battery reaches it with its front -35 mm behind the root LE (trim range 123-134 mm)
- Hatch snaps without cracking0.75% peak strain in a 12 mm PETG arm over a 0.6 mm hook (keep under half of PETG's 10% elongation)
- Wing loading ≤ 45 g/dm²44.8 g/dm² at 794 g all-up (printed parts 452 g from their volumes; 4S 1500 175 g)
- Stall speed ≤ 10 m/s (CL 0.8)9.5 m/s — hand-launchable
- Thrust for a hand launchthrust/weight 1.13 with 900 g static thrust (typical of a 2212 ~1000 KV on 4S with an 8x4.5 prop; read your motor's chart and set it)
- Winglets give yaw stabilitytwo tip plates, 7.0% of the wing area
- Elevons have authority16% of the wing area, ±15 deg throw on TPU hinges
- Pushrods run clear under the wing1.2 mm wire from each servo horn to its control horn, straight and level
- Linkage gives the full elevon throwcontrol horn 15.4 mm under the hinge line, servo horn 16 mm: +/-15 deg of elevon needs +/-14 deg of servo travel (under 45)
- TPU hinges bend within TPU's range21% peak bending strain in the 0.8 mm strip at +/-15 deg, bending across a 0.5 mm gap on the pivot line (keep under a tenth of TPU's 400%)
- Winglet pegs fit the tip airfoiltip airfoil 11.6 mm thick at the pegs for 5 mm square pegs (1.2 mm wall each side)
- Servos screwed down, not gluedeach MG90S: two M2 tab screws into 6 mm PETG ears (2 x screw diameter of thread), frame held by two M2 screws into heat-set inserts in wing columns
- Servos fit under the top skinMG90S (catalog proxy) on its side in a pocket opening under the wing; at least 1 mm of top skin left above it
- Servo plugs pass the wire channel10.2 mm channel from each servo to the receiver bay for a 8 x 4.2 mm plug
- Prop clears the trailing edge22 mm between the 8 inch prop and the nearest trailing edge; use a folding prop or land on grass (a pusher prop sits below the belly)
- receiver goes in30 poses along its path clear of every part.
- servo lead R goes in87 poses along its path clear of every part.
- servo lead L goes in87 poses along its path clear of every part.
- ESC goes in15 poses along its path clear of every part.
- 2212 motor + 8x4.5 prop goes in20 poses along its path clear of every part.
- driver: motor screws (bench) goes in30 poses along its path clear of every part.
- driver: tail cone screws goes in20 poses along its path clear of every part.
- MG90S servos goes in20 poses along its path clear of every part.
- MG90S onto its frame (bench) R goes in15 poses along its path clear of every part.
- driver: servo tab screws (bench) R goes in20 poses along its path clear of every part.
- MG90S onto its frame (bench) L goes in15 poses along its path clear of every part.
- driver: servo tab screws (bench) L goes in20 poses along its path clear of every part.
- driver: servo frame screws goes in20 poses along its path clear of every part.
- carbon joiner 8 mm goes in125 poses along its path clear of every part.
- carbon spar R goes in245 poses along its path clear of every part.
- carbon spar L goes in245 poses along its path clear of every part.
- battery goes in30 poses along its path clear of every part.
Dimensions réglables
| Paramètre | Par défaut | Plage |
|---|---|---|
| Half-span (per wing) | 450 mm | 250–500 mm |
| Root chord | 220 mm | 140–240 mm |
| Tip chord | 130 mm | 80–180 mm |
| LE sweep | 25 ° | 15–35 ° |
| Washout | 3 ° | 0–5 ° |
| Skin thickness | 0.9 mm | 0.6–1.6 mm |
| Lattice web thickness | 1 mm | 1–2 mm |
| Diagonal lattice pitch | 60 mm | 30–90 mm |
| Panels per wing | 4 | 2–6 |
| Carbon spar OD | 8 mm | 5–10 mm |
| Battery | 4S 1500 | — |
| Motor static thrust (from its chart) | 900 g | 400–1600 g |
Liste des pièces
| Pièce | Qté | Taille (mm) | Filament | Durée |
|---|---|---|---|---|
| centre-section | 1 | 129 × 45 × 90 | 32 g | 1 h 36 min |
| nose | 1 | 44 × 90 × 77 | 17 g | 54 min |
| tail cone | 1 | 43 × 90 × 93 | 43 g | 1 h 8 min |
| hatch | 1 | 162 × 47 × 14 | 16 g | 25 min |
| servo frame R | 1 | 47 × 24 × 14 | 2 g | 8 min |
| panel-1-R | 1 | 250 × 23 × 113 | 42 g | 2 h 3 min |
| panel-2-R | 1 | 198 × 21 × 113 | 31 g | 1 h 34 min |
| elevon-2-R | 1 | 75 × 10 × 108 | 7 g | 32 min |
| control horn R | 1 | 21 × 16 × 2 | 0 g | 5 min |
| panel-3-R | 1 | 165 × 20 × 113 | 27 g | 1 h 24 min |
| elevon-3-R | 1 | 75 × 9 × 111 | 7 g | 32 min |
| panel-4-R | 1 | 148 × 18 × 113 | 23 g | 1 h 14 min |
| elevon-4-R | 1 | 68 × 8 × 108 | 5 g | 29 min |
| servo frame L | 1 | 47 × 24 × 14 | 2 g | 8 min |
| panel-1-L | 1 | 250 × 23 × 113 | 42 g | 2 h 3 min |
| panel-2-L | 1 | 198 × 21 × 113 | 31 g | 1 h 34 min |
| elevon-2-L | 1 | 75 × 10 × 108 | 7 g | 32 min |
| control horn L | 1 | 21 × 16 × 2 | 0 g | 5 min |
| panel-3-L | 1 | 165 × 20 × 113 | 27 g | 1 h 24 min |
| elevon-3-L | 1 | 75 × 9 × 111 | 7 g | 32 min |
| panel-4-L | 1 | 148 × 18 × 113 | 23 g | 1 h 14 min |
| elevon-4-L | 1 | 68 × 8 × 108 | 5 g | 29 min |
| winglet-R | 1 | 145 × 72 × 8 | 15 g | 24 min |
| winglet-L | 1 | 145 × 72 × 8 | 15 g | 24 min |
| hinge strip (TPU) | 12 | 22 × 24 × 1 | 0 g | 5 min |
Comment la réaliser
- Choisissez votre imprimante, puis réglez l’envergure, les cordes et la flèche. Les vérifications de centrage, de charge alaire, de vitesse de décrochage et de poussée se recalculent pendant que vous glissez.
- Saisissez la poussée statique de votre moteur d’après sa fiche et choisissez votre batterie.
- Imprimez les panneaux, les élevons, le centre et le nez en LW-PLA ; le cône arrière, la trappe et les cadres de servo en PETG ; les winglets en PLA et les bandes de charnière en TPU.
- Collez les panneaux sur le longeron carbone et la clé, avec du filament de 1,75 mm comme pions d’alignement. Collez le nez. Chaque winglet a deux tenons carrés : une goutte de colle dans les logements de la nervure d’extrémité, puis enfoncez-le à fond.
- Charnières : chaque face de charnière a deux fentes fines au milieu de la paroi. Mettez une goutte de cyano dans une fente de l’aile et dans celle de l’élevon, enfoncez une bande de TPU à moitié dans l’aile, glissez l’élevon par-dessus et tenez l’écart de 0,5 mm pendant la prise. La bande plie dans l’écart comme une charnière de porte.
- Tringlerie : collez chaque guignol en PETG dans la fente sous son élevon, montez le palonnier du servo vers le bas et reliez-les avec de la corde à piano de 1,2 mm pliée en Z à chaque bout. Le trou du guignol est sous l’axe de charnière, donc le débattement est égal vers le haut et vers le bas.
- À l’établi, vissez les pattes de chaque servo sur son cadre en PETG, puis insérez cadre et servo dans le logement par-dessous et posez deux vis M2 dans des inserts thermiques enfoncés dans les colonnes de l’aile. Faites passer les fils par le canal jusqu’à la baie.
- Vissez le moteur sur le cône arrière par son avant ouvert avec un long tournevis, enfoncez deux inserts thermiques M3 dans la languette du cône, glissez-le dans le fuselage et posez deux vis M3 par-dessous.
- Appuyez sur la trappe jusqu’au double clic, puis faites glisser la batterie jusqu’à la position indiquée par la vérification de centrage.
Conseils d’impression
- Le LW-PLA à 230–250 °C mousse jusqu’à environ la moitié du poids : calibrez d’abord le débit.
- Imprimez les panneaux debout sur la nervure d’emplanture avec 0 % de remplissage : le treillis interne est déjà modélisé dans la pièce, le trancheur l’imprime donc comme des parois.
- Imprimez les bandes de charnière en TPU à plat et lentement ; à 0,8 mm d’épaisseur, elles plient facilement sans se déchirer.
- Gardez le tube carbone en ajustement glissant : le logement est modélisé 0,3 mm au-dessus du diamètre extérieur du tube.
FAQ
Est-ce qu’elle vole vraiment ?
Elle est conçue pour : la batterie atteint un centrage à 18 % de la corde moyenne (marge statique de 7 %), et la charge alaire, la vitesse de décrochage, le rapport poussée/poids, la surface des winglets et celle des élevons sont vérifiées. Ce sont des vérifications de conception, pas des essais en vol. Centrez-la sur le bout des doigts au point marqué, vérifiez le sens des élevons et faites un premier lancer en douceur, face au vent.
Quelle électronique accepte-t-elle ?
Un moteur 2212 (environ 1000 KV) avec une hélice 8x4,5, un contrôleur 30 A, une LiPo 4S 1500 mAh ou 3S 2200 mAh, deux servos MG90S et n’importe quel petit récepteur. Vérifiez que votre 2212 accepte le 4S et cette hélice, et saisissez sa poussée statique d’après la fiche du moteur.
Comment fonctionnent les charnières en TPU ?
Chaque élevon tient à l’aile par deux fines bandes de TPU collées en travers du dessus de l’écart. Le TPU plie sans casser, les bandes agissent donc comme des charnières de porte. L’écart est taillé en V par-dessous pour que l’élevon puisse descendre autant que monter.
Et l’atterrissage ?
L’hélice est propulsive et se trouve sous le ventre. Utilisez une hélice repliable ou posez-vous dans l’herbe, et coupez les gaz avant le contact.
Comments