一体造形(プリントインプレイス)遊星ギアベアリング ジェネレーター
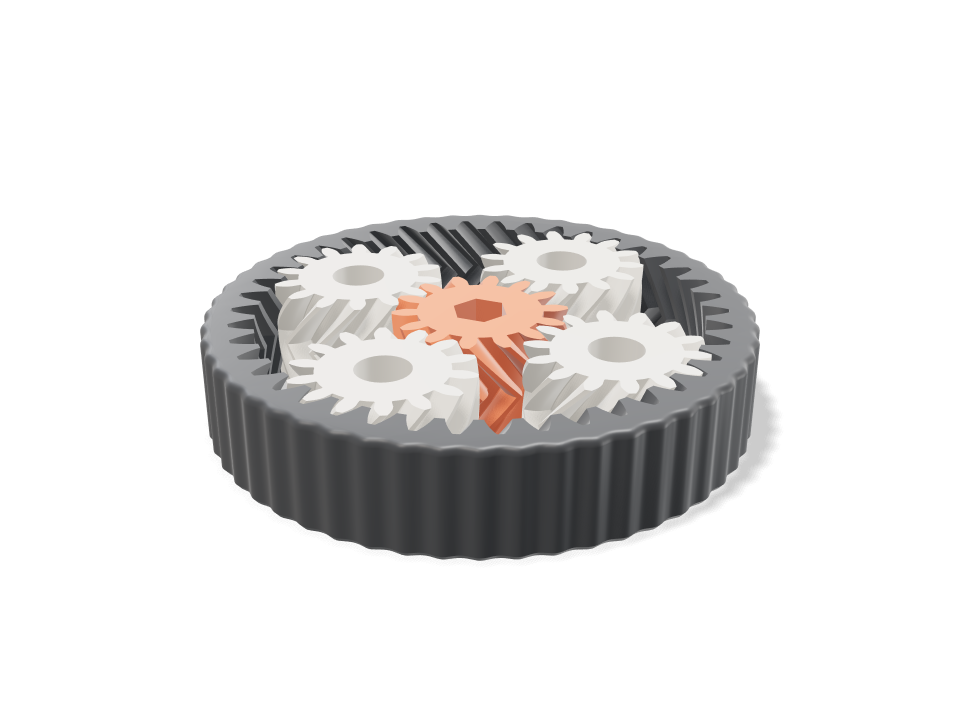
6つのボディが、すでに噛み合った状態でひとつのオブジェクトとしてプリントされ、プレートから外した瞬間に回ります。ヘリンボーン歯が太陽歯車・遊星歯車・内歯車を軸方向に固定するので、キャリアもピンもネジもいりません。歯形は本物の20°インボリュートです。遊星歯車は歯数が均等に割り切れるよう配置され、スクリプトが各遊星の初期位相を計算します。太陽と遊星の歯数は干渉を防ぐ教科書どおりの最小値と照合され、歯元応力(ルイスの式)は手でしっかり回したときを想定してチェックされます。使用アニメーションでは太陽歯車を4回転させ、遊星が内歯車を1周してぴったり元の位置に戻るので、ループが飛ぶことはありません。オフライン検証では、このループの481のサンプル姿勢すべてで各ボディの衝突をチェックしています。
Ask for the sizes you want to tweak, e.g. “make the width adjustable”.
What Loftsmith can do
See what Loftsmith designs
Straight from the Loftsmith Workshop, every print check passed. Need a part this page can't make? Describe it and Loftsmith designs it for you.
デフォルトサイズでの仕様
Bambu Lab A1でPLAを使った実際のビルドから計測。上のスライダーを動かすと、すべての数値がリアルタイムで更新されます。
- 全体サイズ
- 74 × 74 × 15 mm
- パーツ数
- 6
- フィラメント
- 32 g
- プリント時間
- 1 h 14 min
- プレート数
- 1
- サポート
- 不要
工学チェック
チェック名とパラメーター名はCADエンジンから直接出力されるため、英語で表示されます。
- Every body stands free at resttotal overlap 0.000 mm³ with a 0.12 mm flank gap per side
- Planets space evenly(14 + 42) / 4 = 14, a whole number, so every planet meshes in phase
- Planets clear each other5.7 mm between neighbouring tooth tips
- Herringbone captures the bodies axiallya planet lifts 0.30 mm before its teeth bind; 0.3 mm more hits its mates (15 mm³)
- Snug running fit0.30 mm axial float, 0.35 mm radial wobble per planet at a 0.12 mm flank gap: tight enough not to rattle or pry out; open the gap 0.01 mm at a time if it binds
- Ratiosun to carrier 4.00:1 with the ring held; 14/14/42 teeth, module 1.5
- No tooth interferencesun/planet mesh at 1.00:1 needs 13+ teeth at 20 deg; smallest here 14
- Teeth take a firm hand twist2.5 MPa at the tooth root for 0.5 N m on the sun (Lewis, Y 0.277); PLA allows 16.7
調整できる寸法
| 設定 | 初期値 | 範囲 |
|---|---|---|
| Tooth size (module) | 1.5 mm | 1.2–2.5 mm |
| Sun teeth | 14 | 10–20 |
| Planet teeth | 14 | 10–20 |
| Height | 15 mm | 10–25 mm |
| Flank gap (each side) | 0.12 mm | 0.08–0.3 mm |
| Helix angle | 40 deg | 15–45 deg |
パーツリスト
| パーツ | 数量 | サイズ(mm) | フィラメント | 時間 |
|---|---|---|---|---|
| ring | 1 | 74 × 74 × 15 | 14 g | 23 min |
| sun | 1 | 24 × 24 × 15 | 4 g | 10 min |
| planet 1 | 1 | 24 × 24 × 15 | 4 g | 10 min |
| planet 2 | 1 | 24 × 24 × 15 | 4 g | 10 min |
| planet 3 | 1 | 24 × 24 × 15 | 4 g | 10 min |
| planet 4 | 1 | 24 × 24 × 15 | 4 g | 10 min |
作り方
- よく調整されたプリンターなら、デフォルトの歯面隙間0.12 mmから始めましょう。遊星をこじって外せない程度にきつめです。溶着したり引っかかったりする場合は0.01 mmずつ広げます。
- モジュールを選びます。大きな歯は丈夫で許容度が高く、小さな歯はなめらかに回ります。
- チェックに注目:遊星の配置、歯の干渉、歯元応力がドラッグのたびに再計算されます。
- ひとつのオブジェクトとして平置きでプリントし、1/4インチの六角ビットで内歯車を太陽歯車に対して回して外します。
プリントのコツ
- レイヤー高0.2 mm以下、外壁は低速、エレファントフットはなし。ギアが溶着するのは1層目です。
- PLAまたはPETG。ヘリンボーンの歯面は、それぞれの半分の傾きが45°未満なのでサポートなしでプリントできます。
よくある質問
本当にプリンターから出してすぐ回りますか?
モデルは静止時と、オフラインで遊星の公転1周分のすべてのサンプル姿勢で、干渉がないことを確認しています。実際に外れるかどうかはプリンターのクリアランス次第なので、拡大したり詰めたりする前に、まずデフォルトの隙間で1つプリントしてください。
なぜヘリンボーン歯なのですか?
逆向きの2つのらせんが、各ボディを軸方向の定位置に保ちます。キャリアプレートや金具なしで遊星ギアを組み上がった状態でプリントできるのはこのためです。
減速比は?
内歯車を固定すると、太陽歯車が1 + 内歯車/太陽歯車 回転するごとにキャリアが1回転します。デフォルトの14/14/42歯なら4:1です。チェックにあなたの歯数での値が表示されます。
カタログにない形が必要ですか? 「テキストからCAD」で、自分の言葉で説明してください
Comments