Caixa de ferramentas print-in-place para as suas ferramentas de impressão 3D
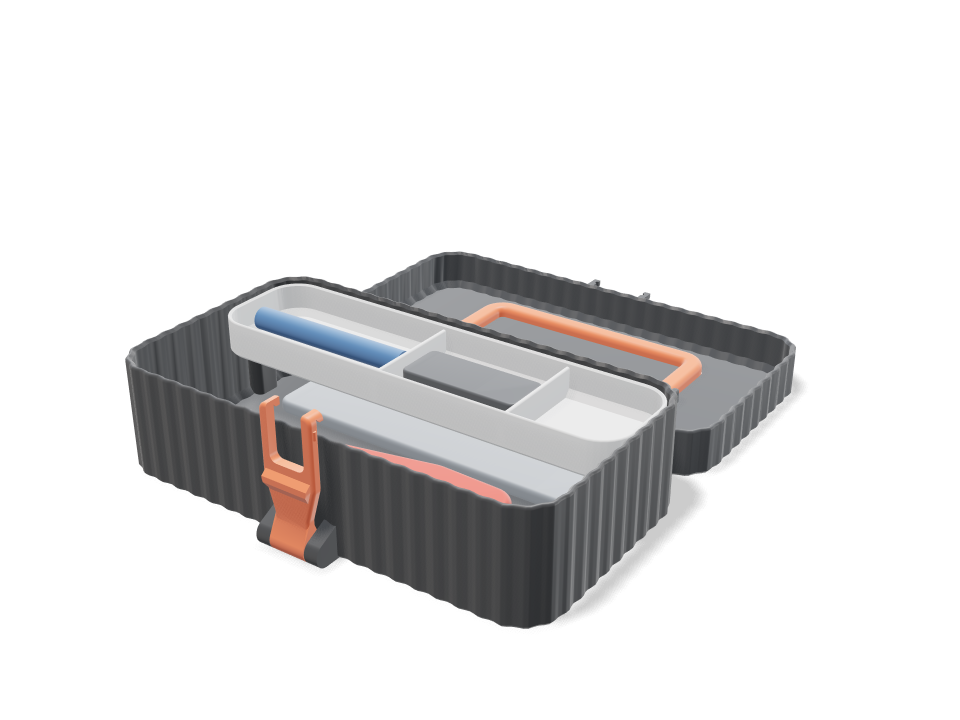
Uma caixa de ferramentas canelada que sai da placa já montada: a base é impressa em pé e a tampa de cabeça para baixo atrás dela, numa dobradiça de pino e junta, então não há nada para colar nem parafusar. Uma trava laranja gira no próprio pino na frente da caixa, engata uma aba da tampa e encaixa duas linguetas elásticas nas laterais da tampa, e uma alça fica rente no topo da tampa, nos próprios pinos, e levanta para carregar. Uma bandeja removível separada guarda agulhas de bico e chaves Allen acima do alicate de corte e da espátula. As verificações provam que cada corpo impresso fica livre com folga de movimento, que os dois movimentos (fechar e travar, depois levantar a alça) ficam livres em cada posição amostrada, que as ferramentas cabem com a tampa fechada, que o encaixe das linguetas fica abaixo de um quarto da deformação de ruptura do PLA e que a trava, a dobradiça e a alça aguentam a caixa cheia com um tranco.
Ask for the sizes you want to tweak, e.g. “make the width adjustable”.
Especificações no tamanho padrão
Medido na geração real em uma Bambu Lab A1 com pla. Cada número se atualiza ao vivo quando você arrasta um controle acima.
- Tamanho total
- 200 × 246 × 60 mm
- Peças
- 5
- Filamento
- 225 g
- Tempo de impressão
- 5 h 28 min
- Placas
- 2
- Suportes
- Não precisa
Verificações de engenharia
Os nomes das verificações e dos parâmetros vêm do motor de CAD e aparecem em inglês.
- Printed-in-place bodies stand freetotal overlap 0.000 mm³ between base, open lid, latch and handle as printed
- Open lid lands on the bedlid outer face at z = 0.00 mm, handle flush in its slot
- Closed lid seats on the rim0.3 mm above the rim when shut; hinge and latch cheeks locate it; overlap 0.000 mm³
- Hinge knuckle wall1.90 mm around a 4.4 mm pin, 0.4 mm radial gap, 0.4 mm axial gaps
- Latch sits clear when shutoverlap 0.000 mm³ with the closed lid
- Hook holds the lid downlip land bears on the lug over 2.0 mm; lifting the lid 1 mm runs the lug into the lip (11 mm³)
- Snap tines flex safely0.75 % peak strain at 0.5 mm flex (20 mm tine, 4.0 mm wide); PLA breaks at 4 %, kept under a quarter for repeated snaps
- Snap feel24 N squeeze to pass the cheeks (both tines): a deliberate thumb push
- Latch lip carries the base0.7 MPa bending at the lip root, 7 N (half of 0.67 kg, x2 for a bump); PLA allows 16.7
- Latch pivot pin0.2 MPa shear, 0.1 MPa bearing on the 4.4 mm pin
- Hinge pin0.1 MPa shear, 0.0 MPa bearing per lid knuckle
- Handle grip carries the box5.5 MPa at mid-grip for 0.75 kg x2; printed flat so it bends along the layers; allows 16.7
- Handle pivots0.8 MPa shear, 0.5 MPa bearing on each 3.5 mm pin
- Fits: flush cuttersoverlap 0.00 mm³ with base, tray and the closed lid
- Fits: scraperoverlap 0.00 mm³ with base, tray and the closed lid
- Fits: nozzle needle caseoverlap 0.00 mm³ with base, tray and the closed lid
- Fits: hex keysoverlap 0.00 mm³ with base, tray and the closed lid
- A hand fits under the raised handle85 x 30 mm grip envelope between the arms, 31.5 mm clear under the grip, 101 mm between the arms
- Handle swings clear of the lidworst overlap 0.000 mm³ over 0-90 degrees about its pins (0.5 mm slot gap, 0.4 mm pin gap)
- Fits the A1 bed in one print200 x 246 mm printed open (256 mm bed)
- Latch detent is real and clearsswung out 30 deg it clears the closing lid; back at 6 deg the bumps just meet the cheeks (0.00 mm³); at 2.5 deg the rigid bumps overlap the cheeks by 1.6 mm³, the 0.5 mm the tines must flex to snap home
- toolbox stays together after printingall 4 bodies are captive: none can be pulled out along any axis
- toolbox is held firmlyevery captive body is held by at least 0.8 mm (two perimeters)
- flush cutters goes in40 poses along its path clear of every part.
- scraper goes in63 poses along its path clear of every part.
- nozzle needle case goes in30 poses along its path clear of every part.
- hex keys goes in30 poses along its path clear of every part.
Medidas ajustáveis
| Parâmetro | Padrão | Faixa |
|---|---|---|
| Length | 200 mm | 170–240 mm |
| Depth (front to back) | 108 mm | 90–110 mm |
| Closed height | 70 mm | 56–85 mm |
| Hinge radial gap | 0.4 mm | 0.3–0.6 mm |
| Wall | 2.4 mm | 1.8–3.2 mm |
| Lift-out tray | sim | sim / não |
Lista de peças
| Peça | Qtd. | Tamanho (mm) | Filamento | Tempo |
|---|---|---|---|---|
| base | 1 | 200 × 129 × 49 | 109 g | 2 h 30 min |
| lid | 1 | 200 × 126 × 40 | 72 g | 1 h 41 min |
| latch | 1 | 26 × 11 × 60 | 3 g | 14 min |
| handle | 1 | 119 × 49 × 8 | 7 g | 14 min |
| tray | 1 | 192 × 49 × 16 | 33 g | 49 min |
Como fazer
- Ajuste o comprimento, a profundidade e a altura ao seu kit de ferramentas; os valores padrão comportam um alicate de corte de 125 mm, uma espátula de 150 mm, um estojo de agulhas e um jogo de chaves Allen.
- Imprima a caixa como um objeto só, exatamente como está posicionada (base em pé, tampa virada para baixo atrás), em PLA ou PETG, sem suportes. Imprima a bandeja separada.
- Solte as peças: gire a tampa e a trava com cuidado na mão até se moverem com facilidade, depois tire a alça do encaixe.
- Feche a tampa, levante a trava e empurre o topo dela até as linguetas estalarem nas laterais; levante a alça para carregar.
Dicas de impressão
- Imprima primeiro o teste de folga de dobradiça se a sua impressora trabalha quente ou a primeira camada esmaga: aumente a folga radial da dobradiça para 0,5 mm se as peças fundirem.
- Desligue truques de compensação de pé de elefante que fundem camadas perto da mesa; a junta da trava e a alça começam na primeira camada.
- O PETG dá às linguetas da trava mais vida útil de encaixe que o PLA; o PLA serve para uso ocasional.
Perguntas frequentes
Preciso de parafusos ou cola?
Não. A dobradiça, a trava e a alça são impressas nos próprios pinos, já montadas. Só a bandeja é uma peça separada, e ela só é colocada dentro.
A trava aguenta se eu carregar pela alça?
Quando você carrega, a base fica pendurada na dobradiça e na borda da trava; as verificações dão margens grandes para cerca de 0,7 kg com um tranco. O clique das linguetas é uma retenção de toque que mantém a trava fechada, então teste uma vez com as suas ferramentas dentro.
E se a tampa ou a trava ficar presa depois de imprimir?
Mexa devagar para frente e para trás. Se continuar fundida, imprima de novo com uma folga de dobradiça um pouco maior; todas as folgas escalam a partir desse controle.
Precisa de uma forma que não está no catálogo? Descreva com suas palavras usando texto para CAD
Comments